Archive for 12月, 2008

SolidWorks -> 切削パス -> 切削

連日CNCネタ。今日はSolidWorks2009から切削を行ってみた。極力無駄なところに費用をかけない方向で、CAMはMeshCAM(Ver2 Build6715)を使うことにする。

1.データの用意step1 データはSolidWorksで部品として作成後、STLファイルとして出力する。今回は超いい加減な出っ張りパーツを削ってみることにする。
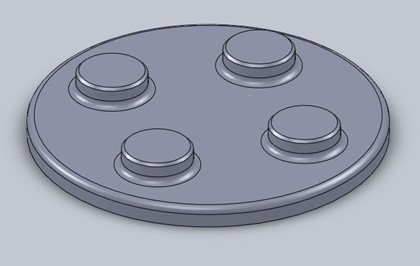
2.そのSTLファイルをMeshCAMで読み込む。step2 読み込むときは単位は「MM」にする。また、HAKUのような3軸機で切削する場合、Job typeは3 Axisにする。これで読み込むことは出来たが、そのままだと軸方向が違う。それを直すため、Geometry->Rotate GeometryでX方向に90度、Rotate Around Axisで回転させる。これでSolidWorksの「平面」がこちら側を向いているはず。
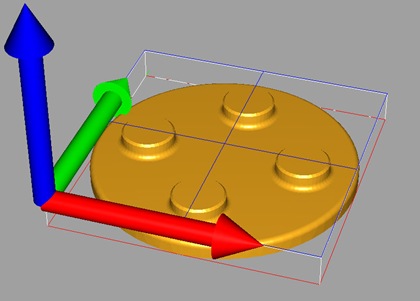
3.材料のサイズを定義 CAM->Define Stockで材料のサイズを定義する。Stock Sizeは材料そのものの大きさ、Geometry Offsetは材料に対してのデータオフセット。たとえば、30x30x10の大きさの材料に25x25x3の大きさのデータを材料中央に彫り込むことにしたので、オフセットは2.5(30-25/2), 2.5, 0(Z軸は0にしておくと上端があうはず)となる。 ※これ以降、ここの設定がおかしかったのでGコードも切削後の絵も変。あしからず。なお、MeshCAMを使うと、図面外のエリアには全て削るGコードが出力される。材料をセットしたステージごと削られるのが嫌ならば、材料のサイズのZ方向を材料より少ない値にしておくといいだろう。

4.CAM->Generate ToolpathでGコードを生成する。まず、Toolは適切なものを追加しておく。Select Toolボタン(どれでもいい)をクリックして開いたメニューに「Add」で追加する。最低限入力が必要なのは黄色くなっている入力欄のみ。Feedrate(送り速度)、Plunge Rate(Z方向送り速度)は相手の材料によって違うはずなので、間違っても大変なことにならないように小さい(10とか)値にしておくと安心。この値はGenerate Toolpath画面で上書きできる。あと気をつけたいのはStepover(切削幅)の設定。エンドミルの太さそのままだと微妙に残ってしまうので、90%程度の値にしておくといい。次に、Roughingにチェックしないといきなり深いところまで彫り込んでしまうのでかならずRoughingの設定も行う。大事なのは、Depth per Pass(1度あたりの削り込み量)と、Stock to Leave(Finishまでに残しておく分)。 Waterlineは等高線切り込み。Pencil cleanupは外形線の荒れを切り込んで修正する。

生成にはかなり時間がかかる。ちょっとお茶でも飲んで待とう。

5.生成されたGコードを確認。step3 Gコードは「必ず」NCVCなどのツールで確認すること。可能な限りすべてトレースして目視確認すべし。ここで手抜きをすると、割と高価なエンドミルを折ったり、ただ折れるだけでなく破片が飛び散ったり、怪我をしたり、ろくなことにはならない。
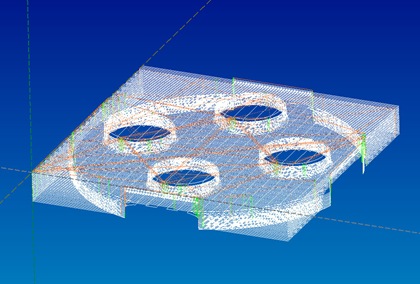
6.CNCコントローラで実行 Mach3に放り込んで、スピンドルを回転させ、先を材料の左下隅にあわせて(無理ならX,Yを材料左下隅にあわせてゼロ点設定してから、太さ/厚みの正確にわかっている何かを挟んで確認して、その値をいれてやってもいい。いずれにしても材料左下隅が0,0,0になっているようにする)、一呼吸してここまでの確認を全て思い出して頭の中でトレースしてみる。本当に問題ないか、これで削って大丈夫か。問題なければCycle startを押して後は時々様子をみる(切り子掃除と切削油追加)だけだ。ポケット加工など目じゃないくらい、大抵は時間がかかる。じっくりと構えてやることが肝要。この手の自動工具は全部そうだが、焦ると大けがをしかねない。

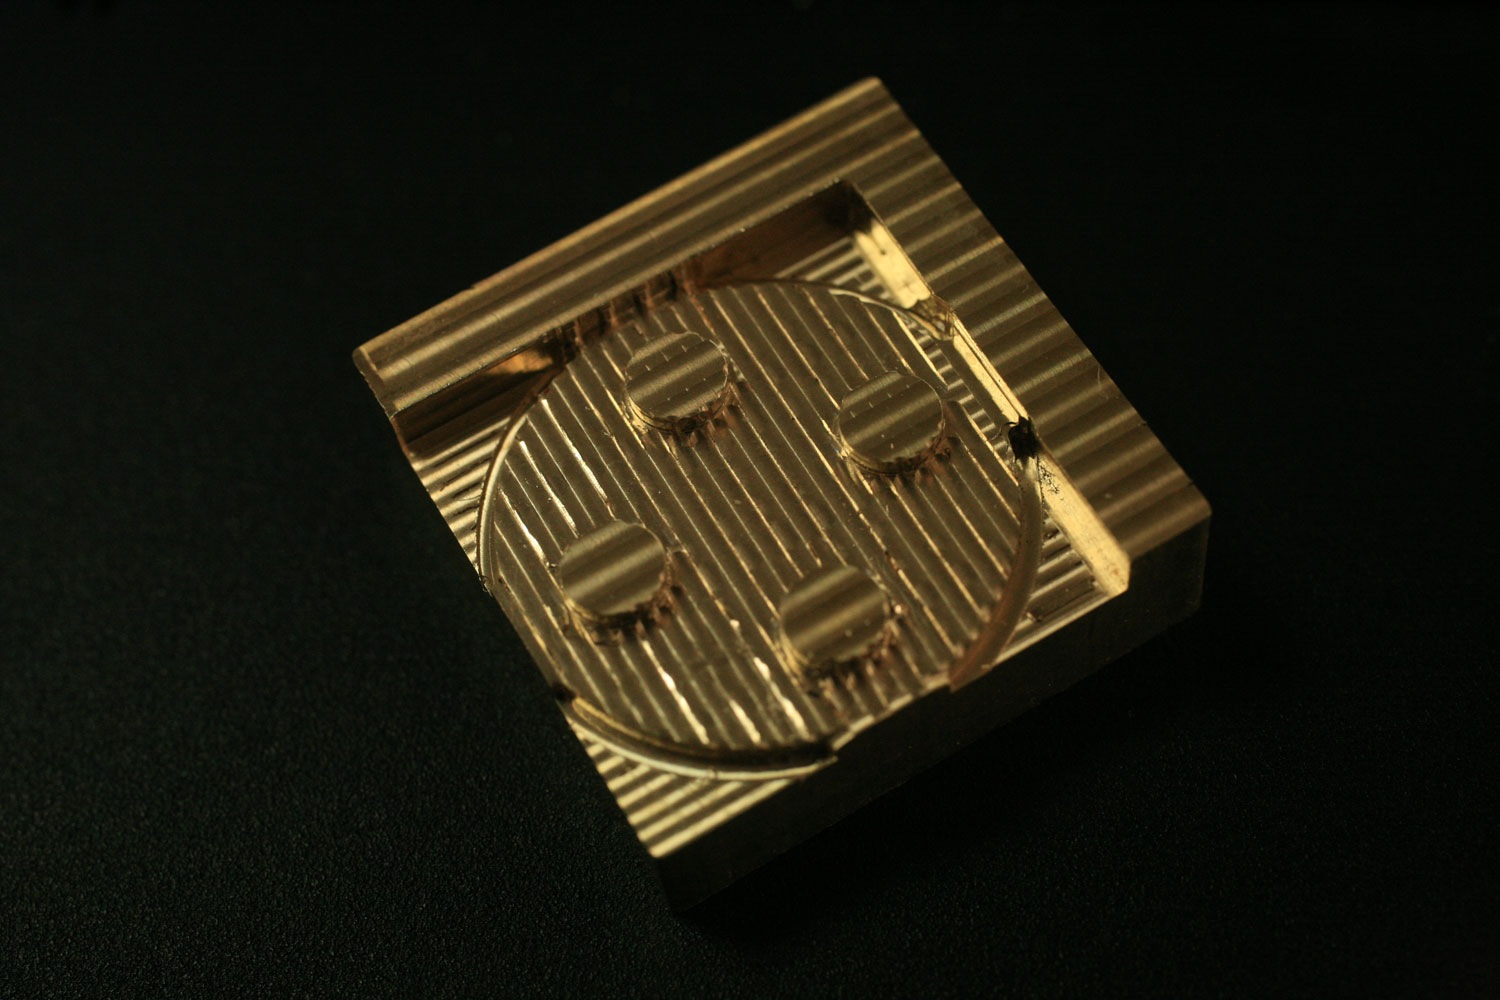
7.完成!step4 真鍮を0.1mmステップで、F45送りで削ったせいで7時間ほどかかり、こんな感じに。上で警告しておきながら、1mmのエンドミルでStepoverを1mmにしたせいで酷い有様。その上細いエンドミルがスクエアのものしか無かったが、次はボールエンドミルを用意してもっときれいに削ってみたいところ。(言い訳) Pencil cleanupを設定したのに、45度角面取りしてあるところ(一番上のエッジ)が横方向の走査時にカジられているのも気になる。この辺はStepoverをもっともっと細かくしてもっと時間をかけて処理するしかないかもしれない。もしくはWaterlineの設定か。これも課題だ。
メモ:

実はR2(φ4)のボールエンドミルも持っているのだが、こいつを使う設定でMeshCAMにGコードを吐かせると、不思議な切削パスを生成してしまう。角が丸くなったというか。切削パス的にそうしなければならない理由もないので、バグか何かなのではないかと邪推する。追って調査。

今後の課題:

RoughingとFinishでツールを変えたときの段取りを考える。単純にGコードを足して一時停止させて、ツール交換すればいいわけではなく、ツール先端での原点だしをしなければいけない。だが、すでにRoughing前に原点取りに使った部分はすでに削られてしまっている場合が多い。ケースによっては上面全部が削られている場合もある。そういう状態でうまくツール交換する方法をどうにかしたい所。やはり機械原点からの距離じゃないと駄目かなぁ。

追記(2009/01/06):

Rotate Axisで向きを変える件、SolidWorksは「平面」がX-Z平面であることが原因となっている。これはツールの都合なので、いちいち面倒ならば、X-Y平面にモノをおいてやれば一手間減らせる。
真鍮切削してみた

導入したHAKUは、公式には木材、樹脂、アルミ用となっている。だが、下位モデルであるBLACKでもA7075(超超ジュラルミン)を切っている例があるようで、それならばHAKUにはもっとポテンシャルがあって良さそうに思う。

ということで、SUSのような硬い材料はともかくとして、それより柔らかい材料を持ってきて色々削ってみようと思う。ということでまずは真鍮。真鍮といっても色々あるのだが、今回はハンズで売っていた真鍮ブロック(30x30x10)を使う。切り子をみると快削真鍮(C3604)なんじゃないかなぁ、どうかなぁ。

例によってオリジナルマインドのエコノミースクエアエンドミルの2mmで、表面の薄皮1枚0.1mmだけ引いてみることにした。送りは最初びくびくF10で切っていたが途中で加速してF30で切っている。音からするとまだまだ余裕がありそうな感じがした。切削油はエーゼットの水溶性。

IMG_8784

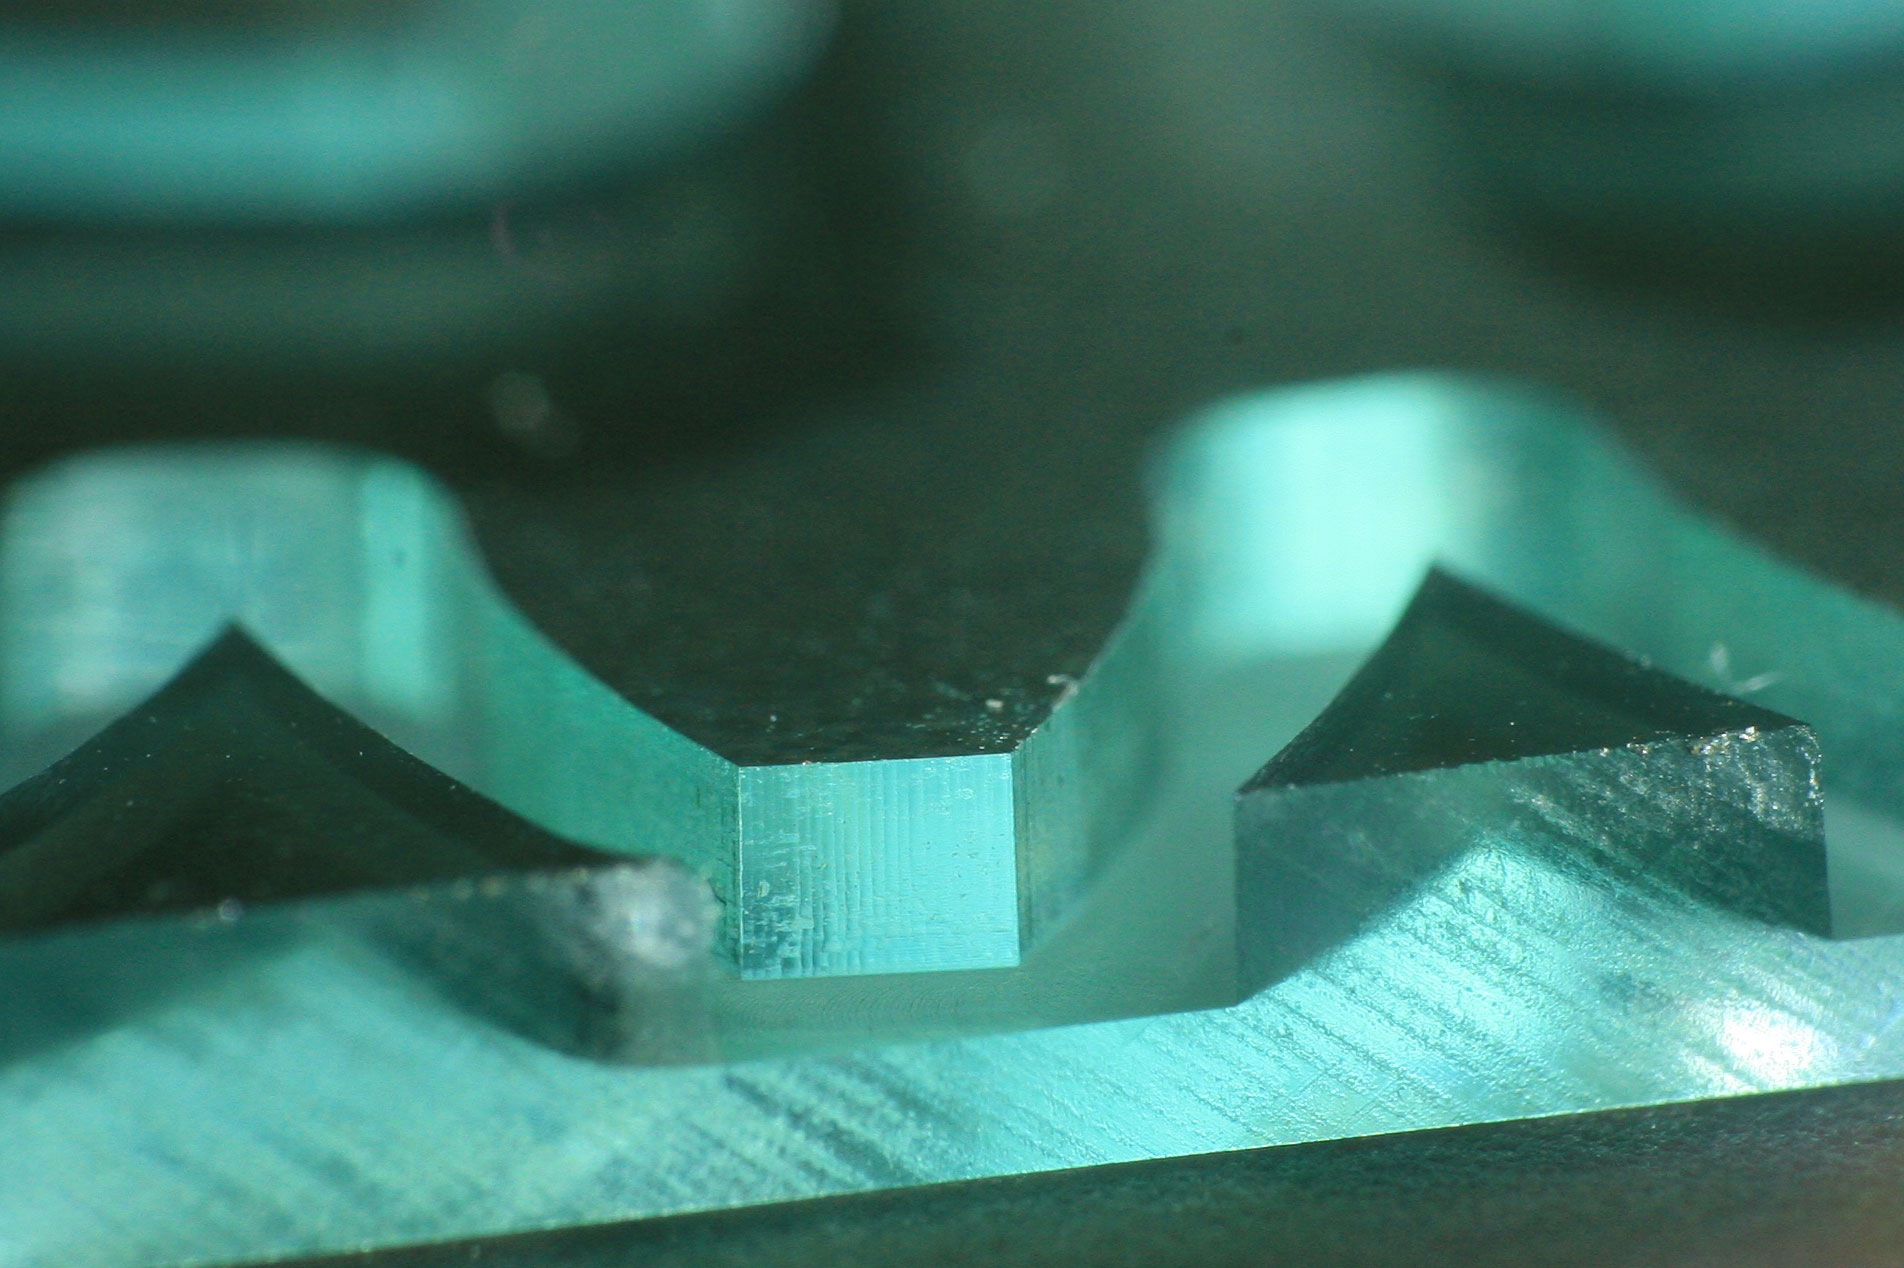
結果はこんな感じ。割と、というか全く問題なさそう。この雰囲気だと同じ送りならもっとがっつり切り込んでもなんとかなりそうだ。加工時間はおよそ20分ちょっとだった。

新たにわかったことが1つ、どうも主軸がZ軸方向にわずかに傾いているように思う。肉眼でわかるほどではないのだが、ツールマークを奥の方から見ると、パスごとにごくごく細い光の筋が見える。10uとかそういうレベルなのだが、どうにかならないか考えてみることにする。

Hello CNC world!

オリジナルマインドのhakuというCNCフライス機を導入した。本体組み立てに1日、電装系組み立てに1日程度で組み上がったが、制御基板(QUATTRO)の初期不良と思われる問題で1週間程度待たされることとなって、やっと稼働確認を始めることができる。

稼働確認として、t=3mmのガラス色アクリルからオリジナルマインド提供の歯車を切り出してみた。エンドミルはオリジナルマインドの超硬エコノミースクエアエンドミルの2mm径。切削速度はデフォルトのままF480、潤滑油類はつかわずドライ条件。

目的は機材の性能調査なので、切り抜くことはせず厚みの2/3に相当する2mmだけ彫り込む形にしたが、切削した面は下記のような感じになった。参考のため、大きい画像をリンク先においておく。

IMG_8782

0.1mmずつ20回に分けて切り込んでいるが、その切削パスごとの段差がこの拡大率でも見えないくらいの精度が出ている。自家作業には申し分ない。他の箇所で一部だけ引きずったような跡が残っていたが、切り子をまじめに除去しなかったために切り子を巻き込んで傷が残っただけという感じで、恐らく機械のせいではない。

次の課題は3D CADのデータを出来ればMeshCAMを使って処理、切り出すことを始めたいのだが、微妙にMeshCAMがバグっぽい。MeshCAMが使えないと安価なソフトでどうにか出来る世界を超えてしまうので悩みどころ。

色々試したらまたレポートしたい。

レンズ衝動買い

知人と会話していたらちょっと広角目のレンズがほしくなり、その足で新宿へ出て新しくレンズを購入した。PENTACON auto 2.8/29というちょっと変則的な焦点距離のM42マウントのレンズだ。ちょっと古いが解放からいっぱいまで変形しない見事な六角形絞りが気に入って購入した。

購入したのがすでに夜だったので、明るいシーンだとどうなるかはまだわからない。総じてボケは六角絞りらしい癖の強い雰囲気だが、かなり隅々までシャープなのは予想を裏切った。私はCONTAXでいえばPlanarよりTessarが好きなので、その好みから言うとこういう傾向はうれしい誤算。

以下撮ってみた写真(EOS 5D/M42アダプタ使用)。いずれの写真も暗かったので解放のF2.8で撮っているはず。

点光源は二重ボケ

これを見ると点光源が見事に二重ボケ気味なのがわかる。解放だとかなりボケは硬い感じになる。(@新宿 但馬屋)

ゆがみは少ない

見てわかるほどのゆがみはない。そして四隅でも割ときちんとシャープネスが保たれている。(@新宿 但馬屋)

UP02

酒がうまい。(@荻窪 鳥もと)

UP03

焼き鳥もうまい。(@荻窪 鳥もと)

・・・あれ?

追記:店の名前間違えていたので修正。;-)

新しく機材を購入

詳しいことは後日書くが、2個口で25kgくらいの梱包の機械。

昨日昼過ぎに届いてから、なんだかんだで開梱から機械部分の組み立て完了まで7時間もかかってしまった。ひとまずいったん本業に戻って、今度は電気配線関連の処理をするつもり。配線は2~3時間で終わるんじゃないかと思っている。

どれだけ世界が変わるんだろうか。楽しみだ。

紅葉@新宿御苑

先週末に御苑に散歩に出かけた。持って行ったのはEOS5D(非mkII)にIndustor-50/3.5(M42)とEF TS-E90/2.8の2本。

TS-E90/2.8

IMG_8446

IMG_8503

Industor 50/3.5

IMG_8463

何れも液晶画面で適当に処理しているので現像はいい加減。


ぼんやりとスナップを撮るにはやはりIndustorのような古いレンズは気軽でいい。絞り込めば十分な解像度が得られるし、設計に無理がないからゆがみも少ない。暗いけどそれは技術で十分カバーできる。

EOS5DmkIIが出て世間的にはやたらと(それこそ5Dが出たときの比じゃないくらいに)騒いでいるようだが、正直あの解像度を使いこなすだけのレンズを買うことを考えたらちょっとやそっとの出費では済まなくなる。HD撮影も、すでに5Dを持っている身からすると動画は動画カメラを買えばいい話。静止画レンズの大口径を生かした絵作りが出来ることは魅力ではあるが、やはり5Dから買い換えるほどの魅力ではない感じ。もちろん、新規に買うにはとても良い本体だと思うのでオススメだし、5Dよりダイナミックレンジがいくらか広がったようなので、ダイナミックレンジの狭さが問題だとスペックではなく体で感じていた人には買い換えもアリなのだろう。

だが私は暫くの間はまだこの5Dをメンテして使うつもり。1駒目を撮ったのが2005/11/05だからすでに3年以上経過した本体ではあるが、買い換える予算があったらレンズを買いたい。フィルムカメラよりは重要なファクターになったものの、まだまだ本体は所詮「箱」。表現したいものに近づくには本体よりまずレンズだということを理解することが肝要なんではなかろうか。これから参入する人には是非是非「スペックオタク」にはならないようアドバイスする。

ということで今後ともよろしく頼む>5D